Ürünler
10SPb20 Çelik - No: 1.0722
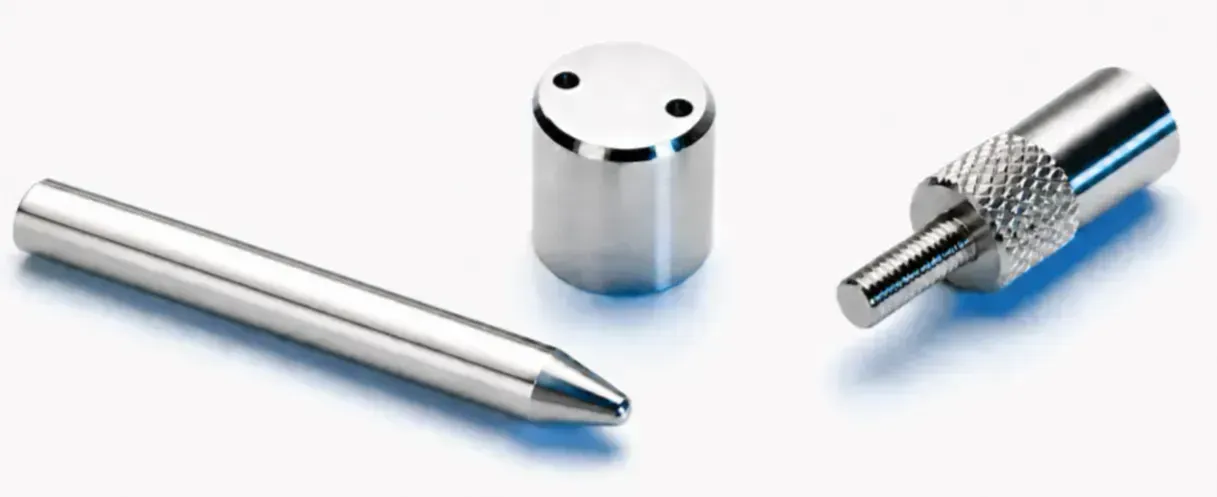
10SPb20 Çeliği Nedir?
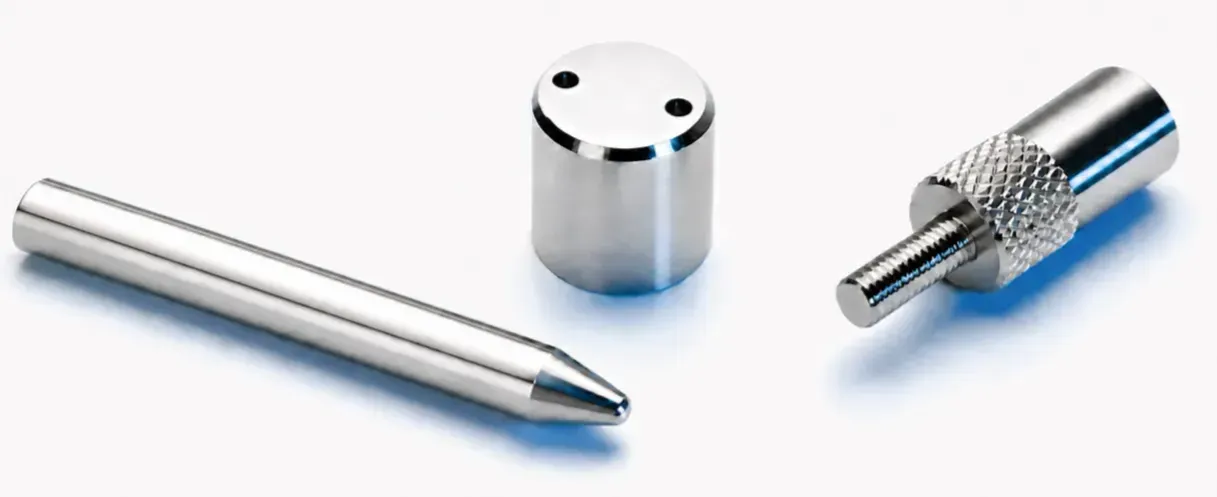
10SPb20 çeliği, sementasyona uygunluğuyla öne çıkan ve yaygın olarak tercih edilen bir otomat çeliğidir. Silisyum katkısı, östenitik tane yapısının homojenliğini sağlar. Düşük kükürt oranı sayesinde de karbonlama sonrası yüksek yüzey sertliği elde edilir.
10SPb20 Çeliği: Referanslar ve Karşılaştırılabilir Standartlar
Standart Referans: EN ISO 683-4:2018 (Sıcak haddelenmiş ürünler) | EN 10277:2018 (Parlak ürünler)
| Bölge | Standart | Kalite | Werkstoff No. |
|---|---|---|---|
| Avrupa | EN 10087: 1998 EN 10277-3: 2008 |
10SPb20 | 1.0722 |
| İtalya | (UNI 4838-80) | CF10SPb20 | - |
| Almanya | (DIN 1651-88) | 10SPb20 | 1.0722 |
| Fransa | (NF A 35-561-92) | 13MF4+ Pb | - |
| İngiltere | (BS 970 pt.3-91) | - | - |
| ABD | ASTM A 29 | (11L09) | - |
Avrupa
StandartEN 10087: 1998
EN 10277-3: 2008
Kalite10SPb20
Werkstoff No.1.0722
İtalya
Standart(UNI 4838-80)
KaliteCF10SPb20
Werkstoff No.-
Almanya
Standart(DIN 1651-88)
Kalite10SPb20
Werkstoff No.1.0722
Fransa
Standart(NF A 35-561-92)
Kalite13MF4+ Pb
Werkstoff No.-
İngiltere
Standart(BS 970 pt.3-91)
Kalite-
Werkstoff No.-
ABD
StandartASTM A 29
Kalite(11L09)
Werkstoff No.-
10SPb20 Çeliği: Kimyasal Kompozisyon (Döküm Analizi) (%)
10SPb20 Çeliği: Mekanik Özellikler - Parlak
| Çap (mm) | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH) |
Soğuk Çekilmiş (+C) |
|||
|---|---|---|---|---|---|
| Maksimum SertlikHB | Çekme MukavemetiRm (MPa) | Akma MukavemetiRp0,2 (MPa) min | Çekme MukavemetiRm (MPa) | Yüzde UzamaA5 (%) min | |
| 5≤d≤10 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)- | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)- | Soğuk Çekilmiş (+C)410 | Soğuk Çekilmiş (+C)520-780 | Soğuk Çekilmiş (+C)7 |
| 10<d≤16 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)- | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)- | Soğuk Çekilmiş (+C)390 | Soğuk Çekilmiş (+C)490-740 | Soğuk Çekilmiş (+C)8 |
| 16<d≤40 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)156 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)360-530 | Soğuk Çekilmiş (+C)360 | Soğuk Çekilmiş (+C)460-720 | Soğuk Çekilmiş (+C)9 |
| 40<d≤63 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)156 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)360-530 | Soğuk Çekilmiş (+C)295 | Soğuk Çekilmiş (+C)410-660 | Soğuk Çekilmiş (+C)10 |
| 63<d≤100 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)146 | Haddeleme sonrası ve/veya Haddeleme Sonrası + Kabuk Soyulmuş (+SH)350-490 | Soğuk Çekilmiş (+C)235 | Soğuk Çekilmiş (+C)380-630 | Soğuk Çekilmiş (+C)11 |
| Not: 5 mm’nin altındaki boyutlar için mekanik özellikler, talep ve sipariş sırasında mutabakata bağlanabilir. | |||||
10SPb20 Çeliği: Önerilen Çalışma Sıcaklıkları
| İşlem | Sıcaklık |
|---|---|
| Sıcak dövme deformasyonu | 950-1250 °C |
| Normalizasyon Tavı | 870-910 °C |
| Yumuşatma Tavı | 650-700 °C |
| Karbürleme Sıcaklığı | 880-980 °C |
| Çekirdek Sertleştirme Sıcaklığı | 890-910 °C |
| Yüzey Sertleştirme Sıcaklığı | 780-820 °C |
| Temperleme Sıcaklığı | 150-200 °C |